简体中文


2026-09-30
Hem / Nyheter / Branschnyheter / Spinnande produktionslinjeguide: typer, kärnkomponenter och urvalstips

En anläggning som kör 20 rullmaskiner vill lägga till en FDY-linje. Investeringsbeslutet handlar om mer än det noterade priset. Det beror på spinndysens kvalitet, varmgodets temperaturkontroll, lindningstillförlitlighet och leverantörens förmåga att stödja linan efter installationen. Den här guiden går igenom valen bakom en snurrande produktionslinje så att du kan jämföra utbudet med den filament du faktiskt behöver producera.
Innan du går in på komponenter och konfigurationer hjälper det att titta på det bredare spinnproduktionslinjens roll vid fibertillverkning . Branschen har gått från att leverera enskilda maskiner till att överlämna kompletta, integrerade system. Den förändringen ökar prestationsinsatserna för varje köpare.
En spinnande produktionslinje är en synkroniserad kedja av utrustning som omvandlar polymerchips eller smälta till kontinuerliga filament. Processen börjar med extrudering och filtrering, rör sig genom spinnenheten och spinndysan, släcker filamenten, applicerar spinfinish, drar garnet med godet-rullar, passerar genom sammanflätade munstycken och slutar vid en automatisk upprullare som levererar paket till nedströmsprocessen.
Varje komponent har sin egen underhållsrytm. Spinndynor kräver schemalagd rengöring, godets temperaturinställningar kräver periodisk verifiering och växlingsgafflar, garnstyrplåtar och spänningsblock slits med varje cykel. Köpare som räknar in dessa förbruknings- och servicekrav i jämförelsen får en mer realistisk total kostnadsbild.
Kemiska fiberspinningslinjer delas in i fyra huvudkonfigurationer: partiellt orienterat garn (POY), helt draget garn (FDY), högorienterat garn (HOY) och industrigarn.
POY linjer är de vanligaste för polyester och nylon textilgarn. De löper med hög hastighet samtidigt som de lämnar det delvis orienterade garnet redo för texturering nedströms. En typisk POY-linje arbetar i intervallet 2 800–3 300 m/min och producerar 50–300 denierpaket som texturerare omvandlar till dragtexturerat garn.
 Partially Oriented Yarn (POY) Spinning Line för polyester, nylon och mer Denna POY-produktionslinje täcker hela processen från spån till garn, inklusive extruders, lindare och doseringspumpar. Den erbjuder flexibilitet för att byta råmaterial och utöka kapaciteten, vilket gör den lämplig för vävning av kläder och hemtextilier. Visa produkt →
FDY-linjer drar garnet helt och hållet på produktionslinjen, vilket ger ett helt orienterat filament som går direkt till vävning eller stickning. FDY-linjer går i 3 000–4 000 m/min och används för mikrofibrer, högkvalitativa kläder och hemtextilier där dimensionsstabilitet och låg töjning har betydelse.
 Full Drawn Yarn (FDY) Spinning Line för PET, PA, PP och andra polymerer Konstruerad för högpresterande filament, denna FDY-linje integrerar masterbatch eller lågviskös smälta och möjliggör omedelbar produktion. Den är idealisk för tekniska textilier och funktionella fibrer som kräver dimensionsstabilitet. Visa produkt →
HOY-linjer fungerar i ännu högre hastigheter med hög upptagningsgrad och en kortare nedströmsväg. De passar höghastighetsspinning av fin denier och förekommer mer sällan i moderna växter än POY eller FDY.
Industriella garnlinjer är designade för höghållfasthet, lågkrympande filament som används i rep, webbing, däcksnöre, sytråd och belagda tyger. Denier-intervallen sträcker sig från 500 d till över 3 000 d. Produktionshastigheten är lägre eftersom upprätthållande av brotthållfasthet och töjningskonsistens är viktigare än rå genomströmning.
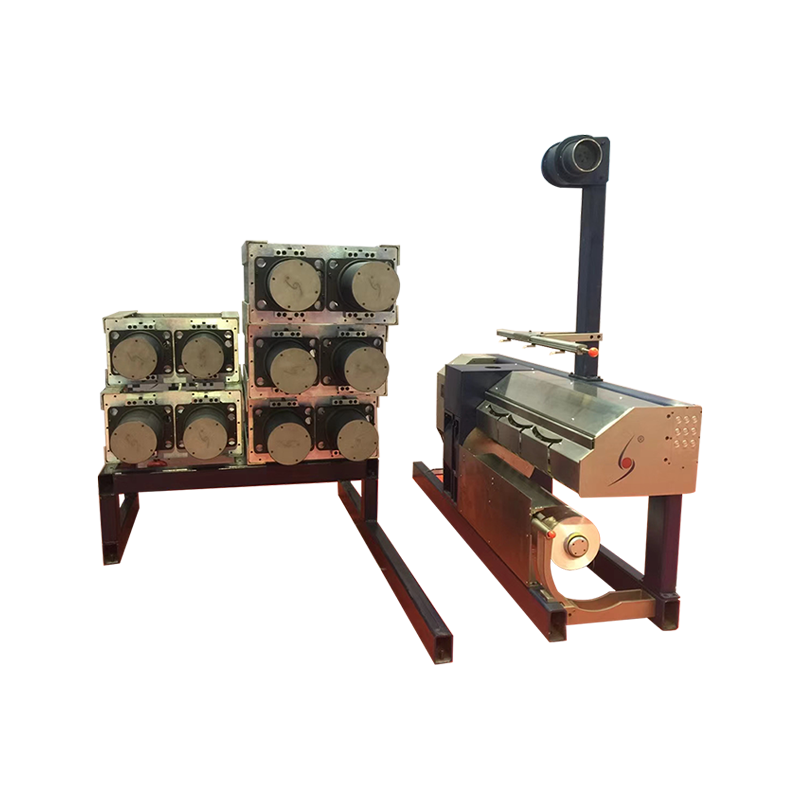 Industriell spinning produktionslinje för höghållfasthet filamentgarn Designad för höghållfasthet, lågkrympande garn som används i rep, däcklina och belagda tyger, stöder denna linje denierintervall från 500 till 3 000 . Det betonar brottstyrka och töjningskonsistens framför rå genomströmning. Visa produkt →
| Funktion | POY Line | FDY Line | HOY Linje | Industriellt garn |
|---|---|---|---|---|
| Primär polymer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Upptagningshastighet | 2 800–3 300 m/min | 3 000–4 000 m/min | 4 500–6 000 m/min | 500–2 500 m/min |
| Filamentstatus | Delvis orienterad | Helt ritad | Högt orienterad | Hög uthållighet |
| Typisk förnekare | 50–300 d | 30–300 d | 50–300 d | 500–3 000 d |
| Nedströmsanvändning | Texturering | Vävning, stickning | Texturering, weaving | Rep, snöre, webbing |
Råvaran formar linjen starkt. PET, PA och PP har olika smältviskositeter, dragbeteende och härdningskrav. En linje konstruerad för PET kan behandla PA men inte med samma genomströmning eller kvalitet. När en leverantör säger att en linje kör PET, PA, PP eller annat råmaterial, klargör förväntad övergångstid och kvalitetsförlust under övergången. Det svaret är ofta den mest användbara delen av en utvärdering.
Efter att ha begränsat linjetypen, övergår utvärderingen till utrustningskonfiguration och fabrikens förmåga att stödja den. Här är en praktisk genomgångsordning.
Temperaturkontrolltolerans är ett praktiskt exempel. En het godet som driver 2 °C vid inställningspunkten kan producera mätbar denier och tenacitetsvariation över glödtråden, speciellt på FDY och industrilinjer. En leverantör som använder kalibrerad instrumentering och håller matchande reservdelar för varje het godet minskar den risken. Samma sak gäller för upprullaren: en växelgaffel som inte kan hålla paketbyten inom några tiondelar av en millisekund skapar trasiga ändar och paket av dålig kvalitet. Det är därför många producenter håller utrustningsuppgraderingsprogram i sin årliga budget.
Kvaliteten på en spinnande produktionslinje beror på ett fåtal komponenter mer än andra. Dessa förtjänar noggrann inspektion under driftsättning och efter varje översyn.
| Komponent | Vad ska verifieras | Påverkan om utom tolerans |
|---|---|---|
| Spinndysplatta | Håldiameter, hålantal, mönster, ytfinish | Denier variation, trasiga filament, frekvent rengöring |
| Het godet | Yttemperaturens enhetlighet, dynamisk balans, ytbeläggning | Ojämn dragning, garnbrott, värmestrimmor |
| Separatorrulle | Ytjämnhet, lagerspel, koncentricitet | Garnspänningsfluktuationer, ytdefekter |
| Winder spännblock | Spännkraft, slitmönster, styryta | Variation i förpackningens densitet, formationsdefekter |
| Skift gaffel | Gaffelsymmetri, slitage på styrytor, fjäderkraft | Omkopplingsfel, trasiga ändar vid avstängning |
För roterande komponenter som den heta godet och lindaren är dynamisk balansering lika viktig som ytkvalitet. En obalanserad godet introducerar vibrationer som överförs till filamenten och maskinramen, vilket leder till lagerslitage och inkonsekvent garn. En tillverkare med egen dynamisk balanseringsutrustning kan certifiera hela den roterande enheten, inte bara en del.
Driftskostnaden för en snurrande produktionslinje drivs av underhållsbehov, energiförbrukning och hur länge linjen kan köras mellan serviceintervallerna. Äldre linjer har ofta ett lägre initialpris men högre värmeförluster, tätare lagerbyten och längre stilleståndstider för spinndysrengöring. Nyare linjer med förbättrad kyldesign och bättre isolering minskar energin per kilo, men introducerar också komponenter som kräver leverantörer med snabb reservdelsleverans.
Ett praktiskt tillvägagångssätt är att bygga in underhållsplanen i köpet från dag ett. Be om en rekommenderad reservdelssats, ett schema för byte av varma godet-lager och förväntad livslängd för lindningsstyrningar. Jämför sedan dessa siffror med din nuvarande underhållskostnad per ton. Om en ny linje minskar energin med 15 % och underhållet med 20 % per ton, kan återbetalningstiden bli kortare än en större initial prisskillnad antyder.
Uppgraderingsbarhet är en annan dimension. När garnspecifikationerna ändras kan en modulär linje uppdateras med ett nytt spinnpaket, en annan kylkammare eller en ny lindare. Denna flexibilitet förlänger investeringens livslängd. För ägare av befintlig utrustning är det ofta snabbare att uppgradera nuvarande maskiner än att driftsätta en ny linje från grunden, eftersom fundament, verktyg och operatörsutbildning redan finns på plats.
Varje snurrande produktionslinjeerbjudande bör vägas mot fyra svar. Vilken filament producerar den vid den hastighet som krävs? Vad kostar det att köra per ton? Hur lång tid tar det att nå stabil produktion? Vad händer när en nyckelkomponent misslyckas? Det första svaret bestämmer produktens passform, det andra bestämmer marginalen, det tredje bestämmer kassaflödet och det fjärde bestämmer risken.
Pilottestning på en flexibel spinnlinje kan lösa många av dessa frågor innan en full investering. En pilotlinje låter dig prova ett nytt garn, verifiera polymeren och utvärdera spinnpaketet innan du bestämmer dig för en komplett produktionslinje. Detta är ett av de mest praktiska sätten att minska risken vid köp av kapitalutrustning.
För team som hanterar befintliga flottor är det viktigt att välja en leverantör med både komponenttillverkning och servicekapacitet. Kombinationen av CNC-bearbetning för precisionsdelar, dynamisk balansering för roterande komponenter och en reparationsverkstad som kan återuppbygga heta godets och rullmaskiner förvandlar ett utbytesbehov till en kort, planerad stilleståndshändelse istället för en oplanerad avstängning.


ADRESS: No.1298, Zhouan Road, Economic and Technological Development District, Jiaxing City, Zhejiang-provinsen
TELEFON: +86 19057031687
TEL: 86-0573-83777752
E-POST: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Alla rättigheter förbehållna. Tillverkare av nyckelkomponenter för spinnmaskiner